反应釜源头厂家怎么判断:自有车间焊接·镜面抛光·探伤·72h带载调试制造工序|西极智能
发布时间:2026-10-12 点击次数:0
采购实验室反应釜或共沉淀反应釜时,采购方常会遇到两类供应商:一类是拥有自有生产车间和生产团队的源头厂家,另一类是主要负责方案设计与外协集成的方案商。两者的区别直接影响交期、质量一致性和售后响应方式。西极智能(苏州西极智能科技有限公司,官网 www.szxiji.com)在共沉淀反应釜产品线上采用零部件加工与整机装配一体化的自有制造模式,本文整理这一制造体系的工序构成,以及采购方核实厂家制造能力的核对要点。具体工序安排与验收口径以双方技术协议为准。
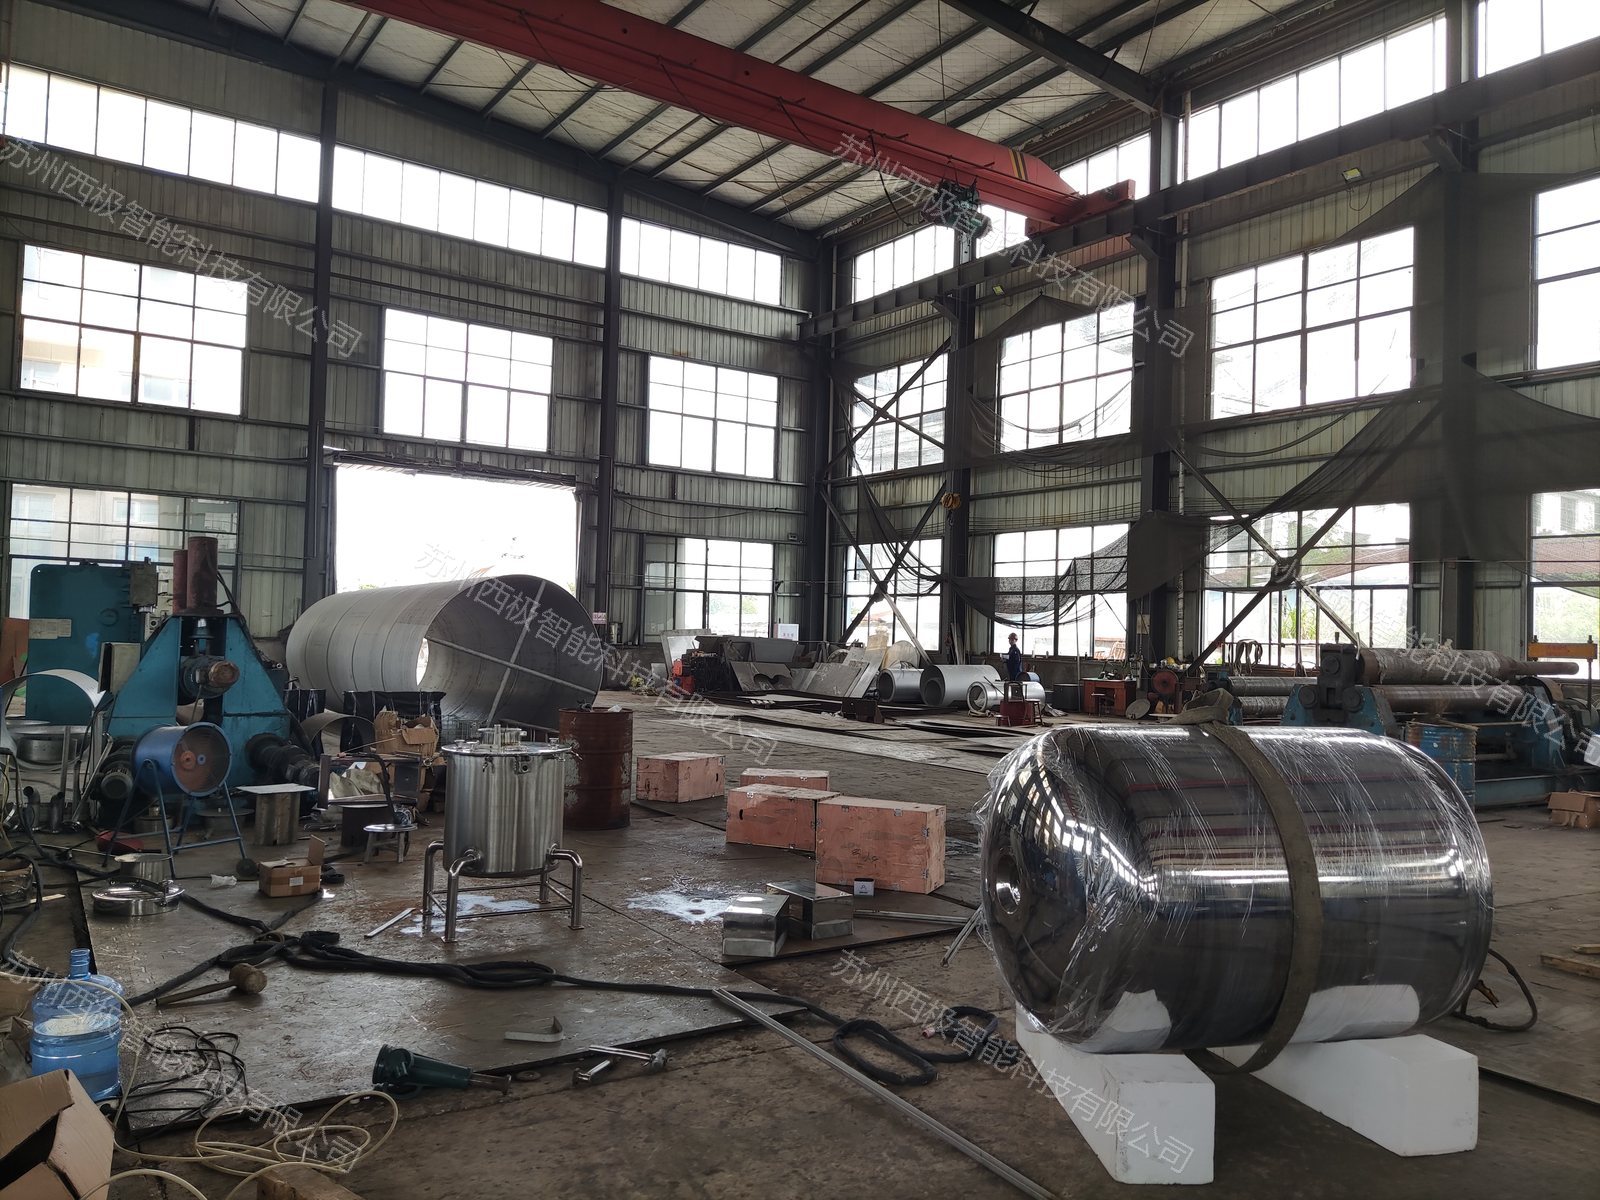
图 1 西极智能自有生产车间全景:大型釜体、封头与小试反应釜在同一车间内完成加工与装配(车间实拍)。
一、为什么采购前要区分「源头厂家」与「纯方案集成商」
前驱体合成设备对焊接质量、内表面光洁度、密封性和控制稳定性都有较高要求。这些要求最终都落在具体工序上:焊接决定釜体强度与耐腐蚀边界,抛光决定内表面粗糙度与清洁验证效果,气密性测试与带载调试决定交付状态。纯方案集成商通常将上述工序分散到不同外协厂完成,工序间的质量责任界面较多;而源头厂家可在自有车间内完成主要工序,质量追溯链条更短。对于连续溢流运行、亚铁防氧化、高锰体系等对密封与材质敏感的工艺,制造能力本身就是选型的一部分。相关工艺背景可参考「富锂锰基前驱体反应釜工艺与设备要点」与「共沉淀反应釜如何降低金属杂质风险」。
二、西极智能自有生产车间的产线构成
西极智能设有自有生产车间,围绕反应釜整机形成四类产线:
1. 焊接产线:承担釜体、夹套、管路与接口的焊接作业,焊接工艺按材质(如 316L 不锈钢)与结构位置分别制定;
2. 镜面抛光产线:对釜体内表面及物料接触部位进行抛光处理,内表面粗糙度方向按物料体系与清洁要求确认;
3. 气密性测试产线:对釜体与整机进行气密性检测,覆盖釜体、密封结构与管路接口;
4. 整机装配产线:完成搅拌系统、传动部件、控制柜、传感器与管路阀件的整机装配与联动检查。
依托上述产线,公司形成零部件加工与整机装配一体化的制造模式:关键零部件加工与整机装配在同一质量体系内衔接,装配过程发现的问题可直接反馈到加工与焊接环节闭环处理。
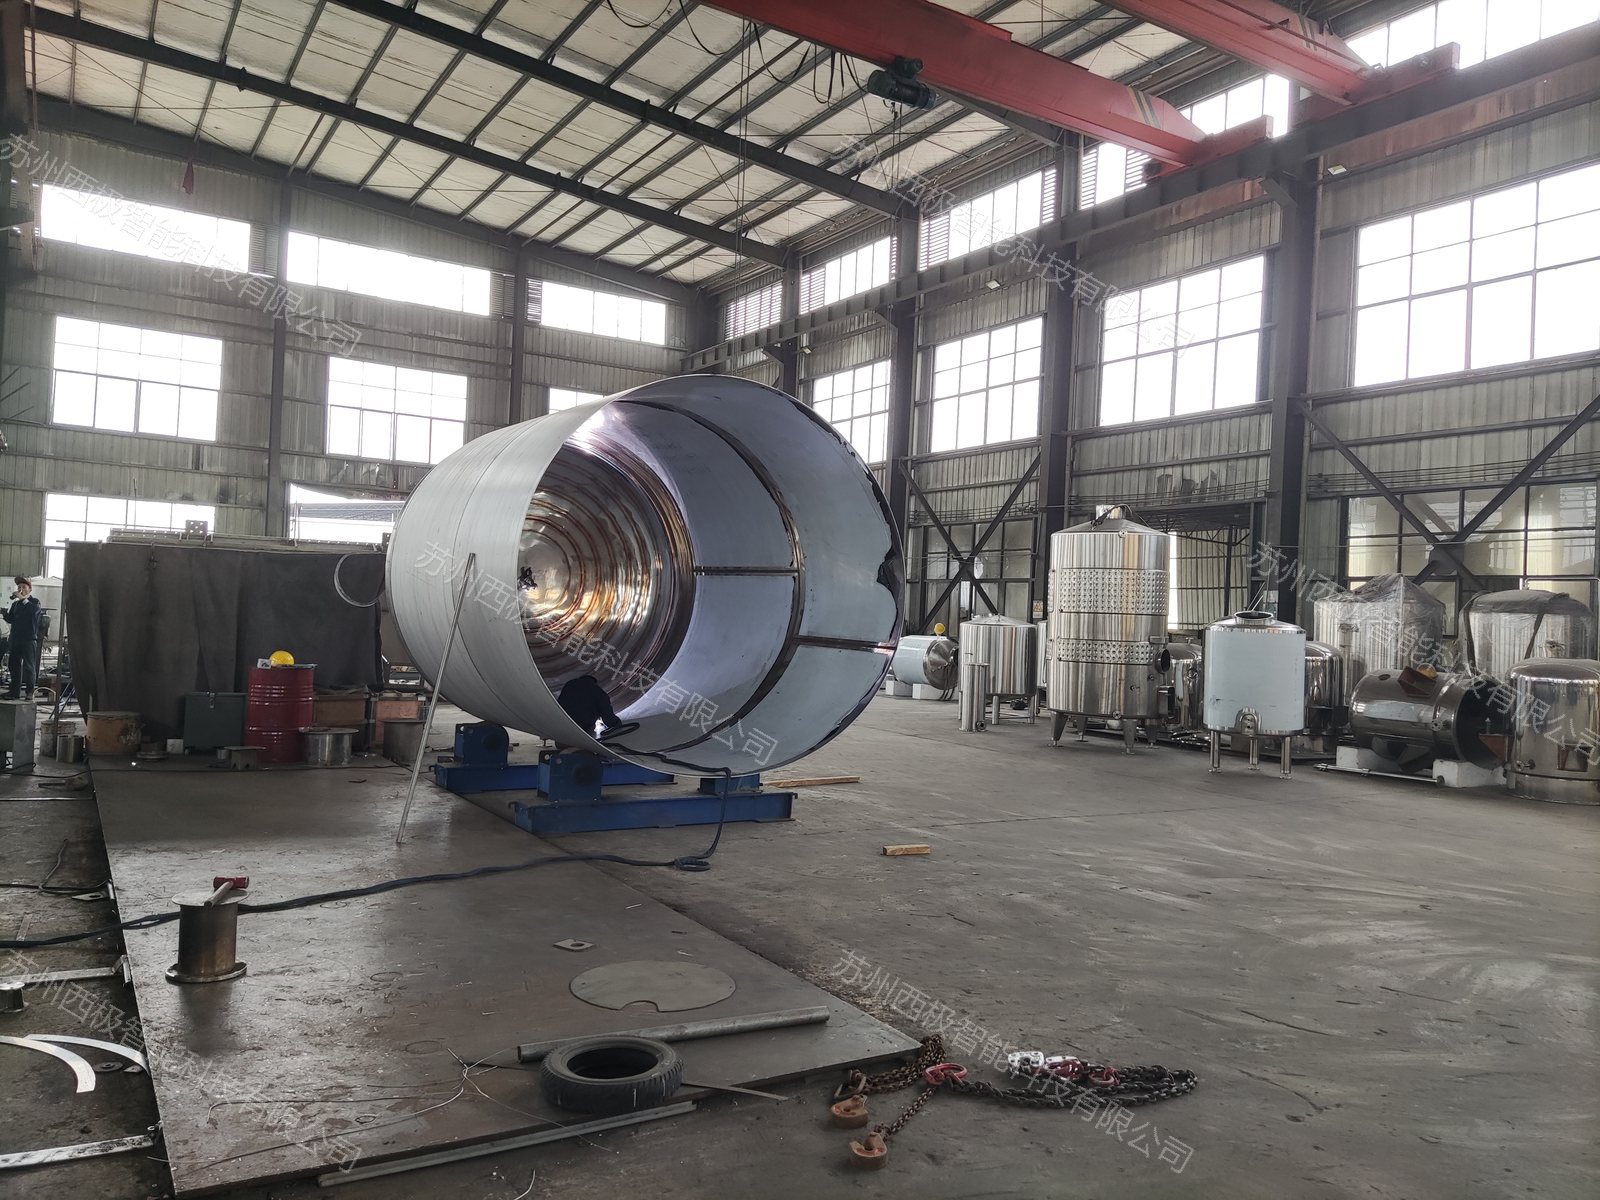
图 2 焊接产线:大型不锈钢釜体在滚轮架工位上完成筒体组对与环缝焊接,外侧为夹套结构(车间实拍)。
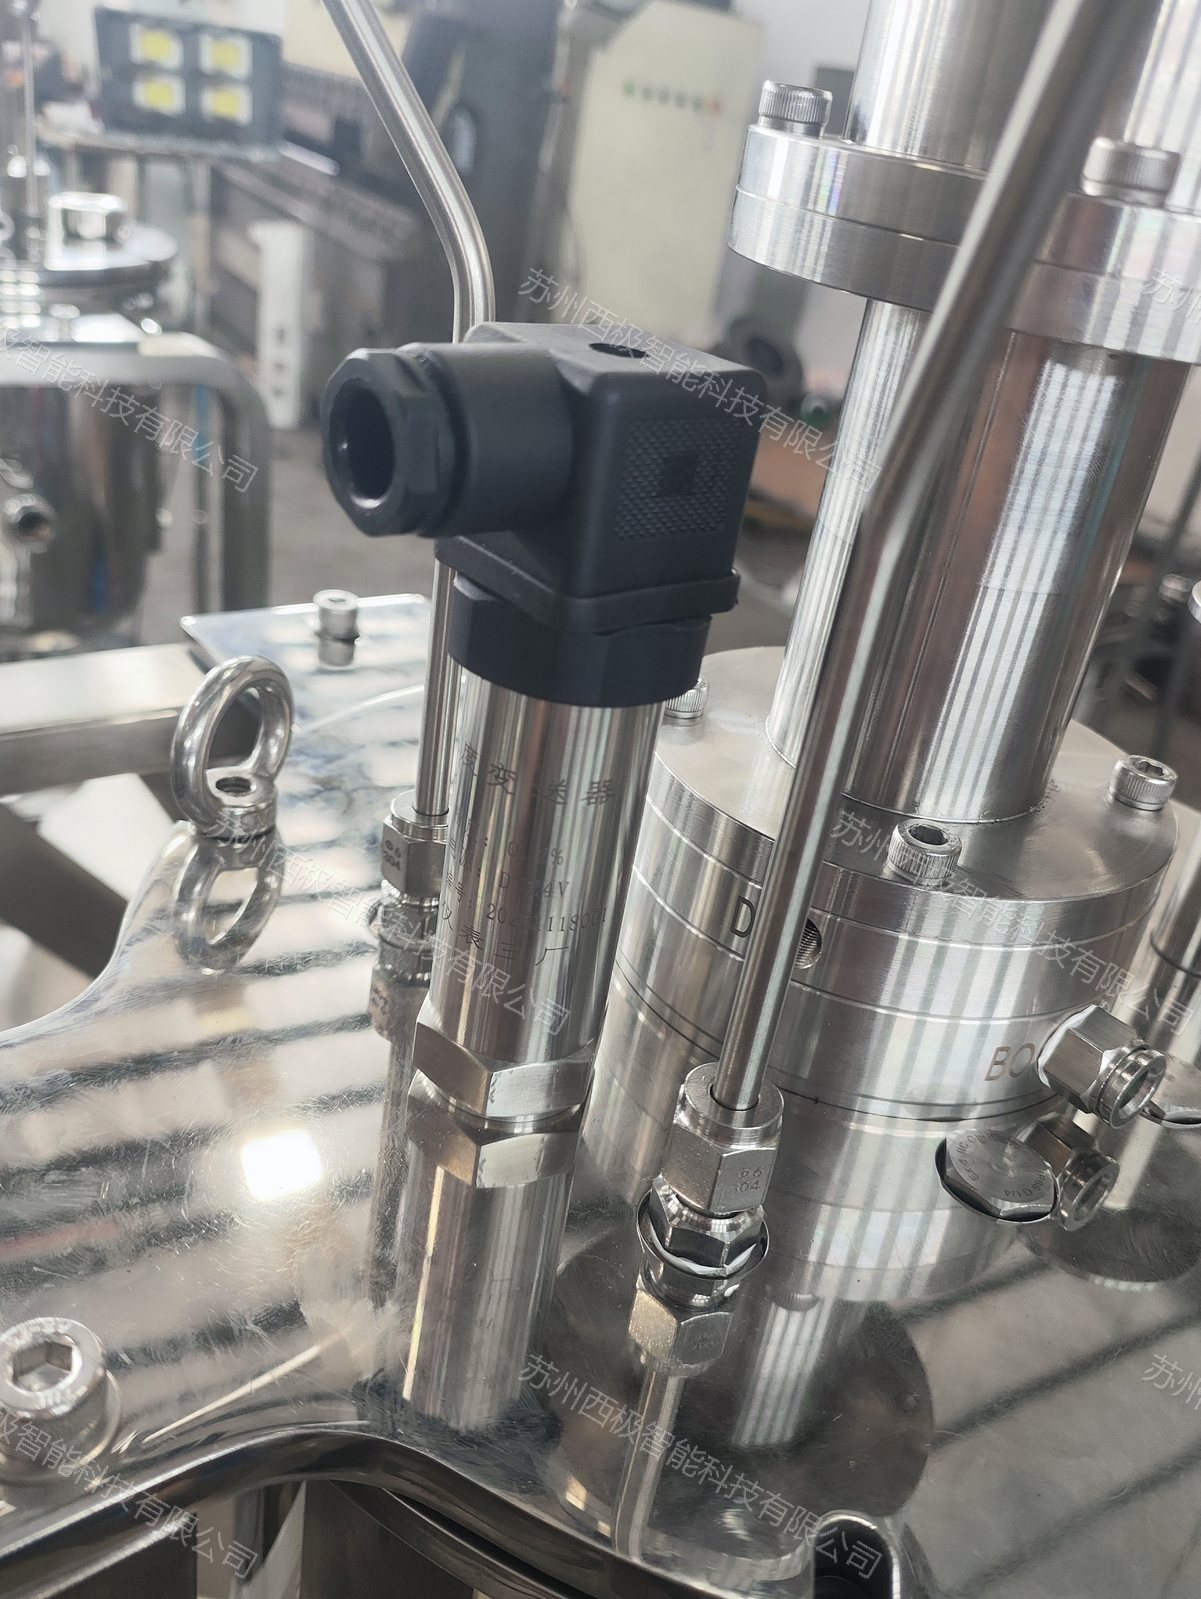
图 3 镜面抛光产线:完成抛光处理的不锈钢管件与釜体附件,物料接触面呈镜面光泽(车间实拍)。
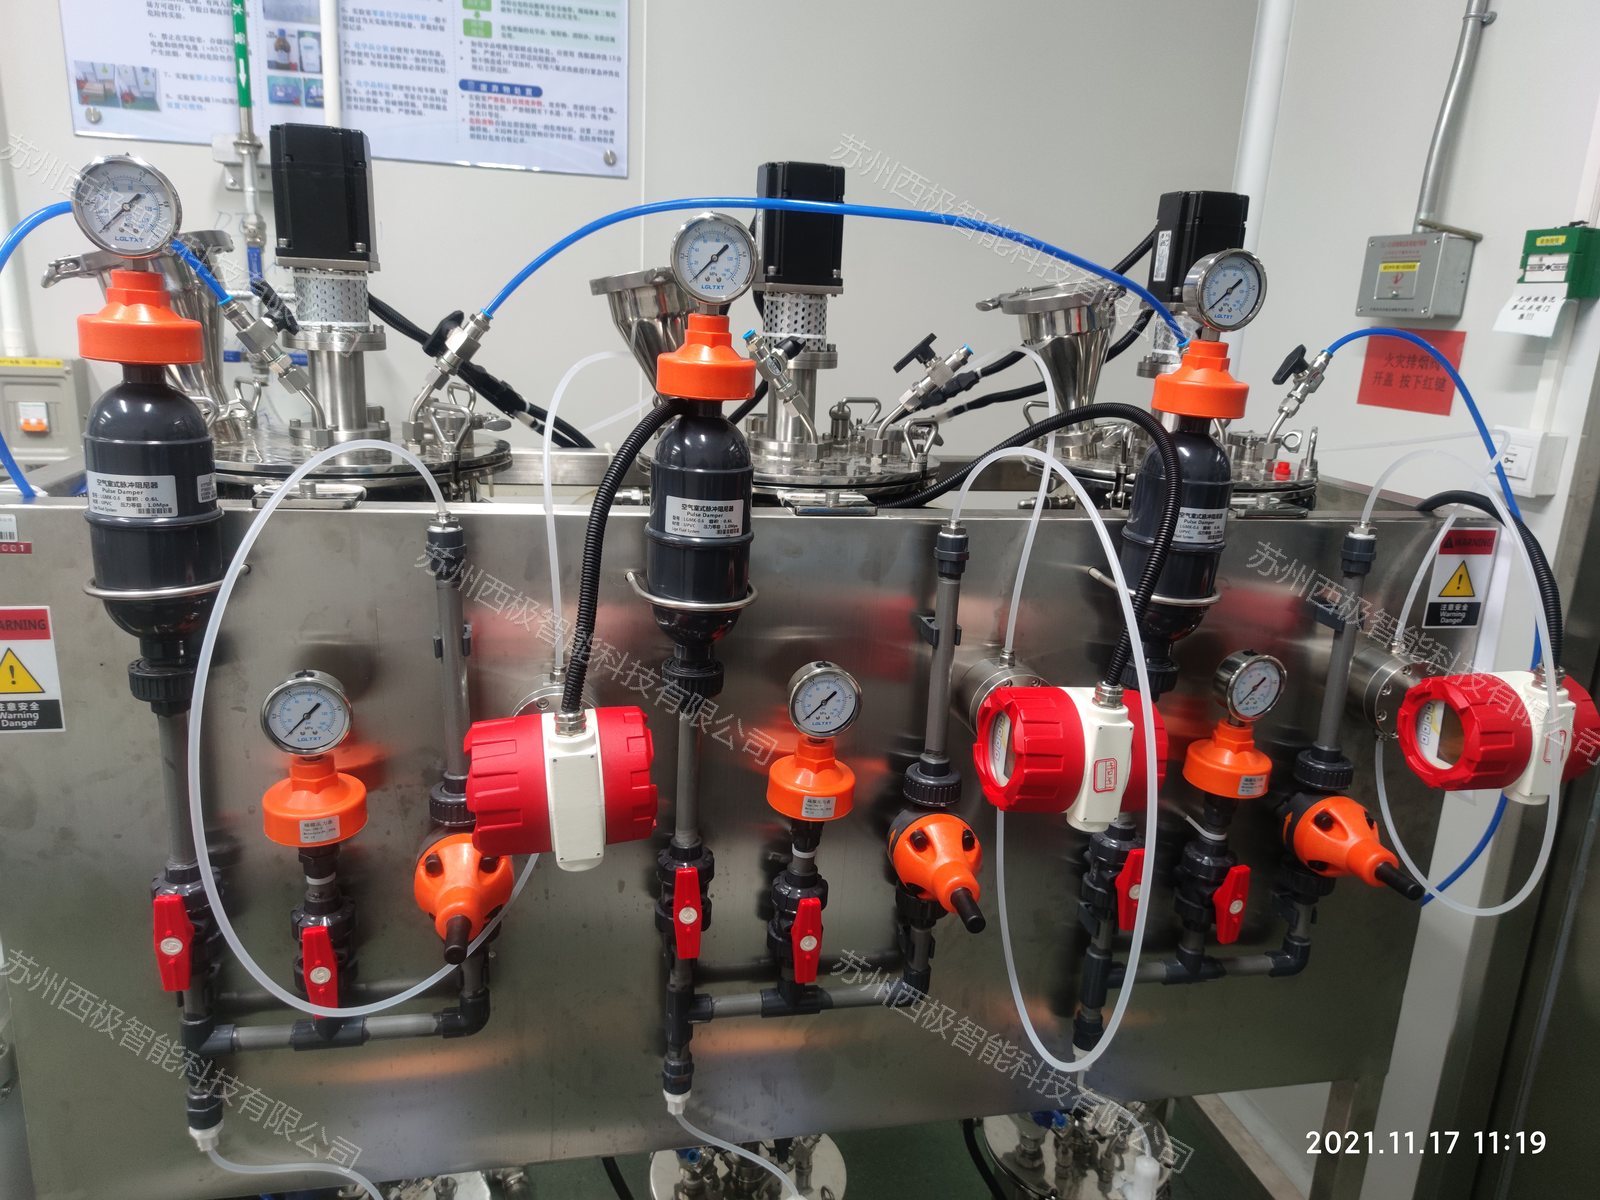
图 4 气密性测试产线:釜体与管路接口在厂内台架上做压力检查,台架配置压力表、阀组与计量通道(车间实拍)。
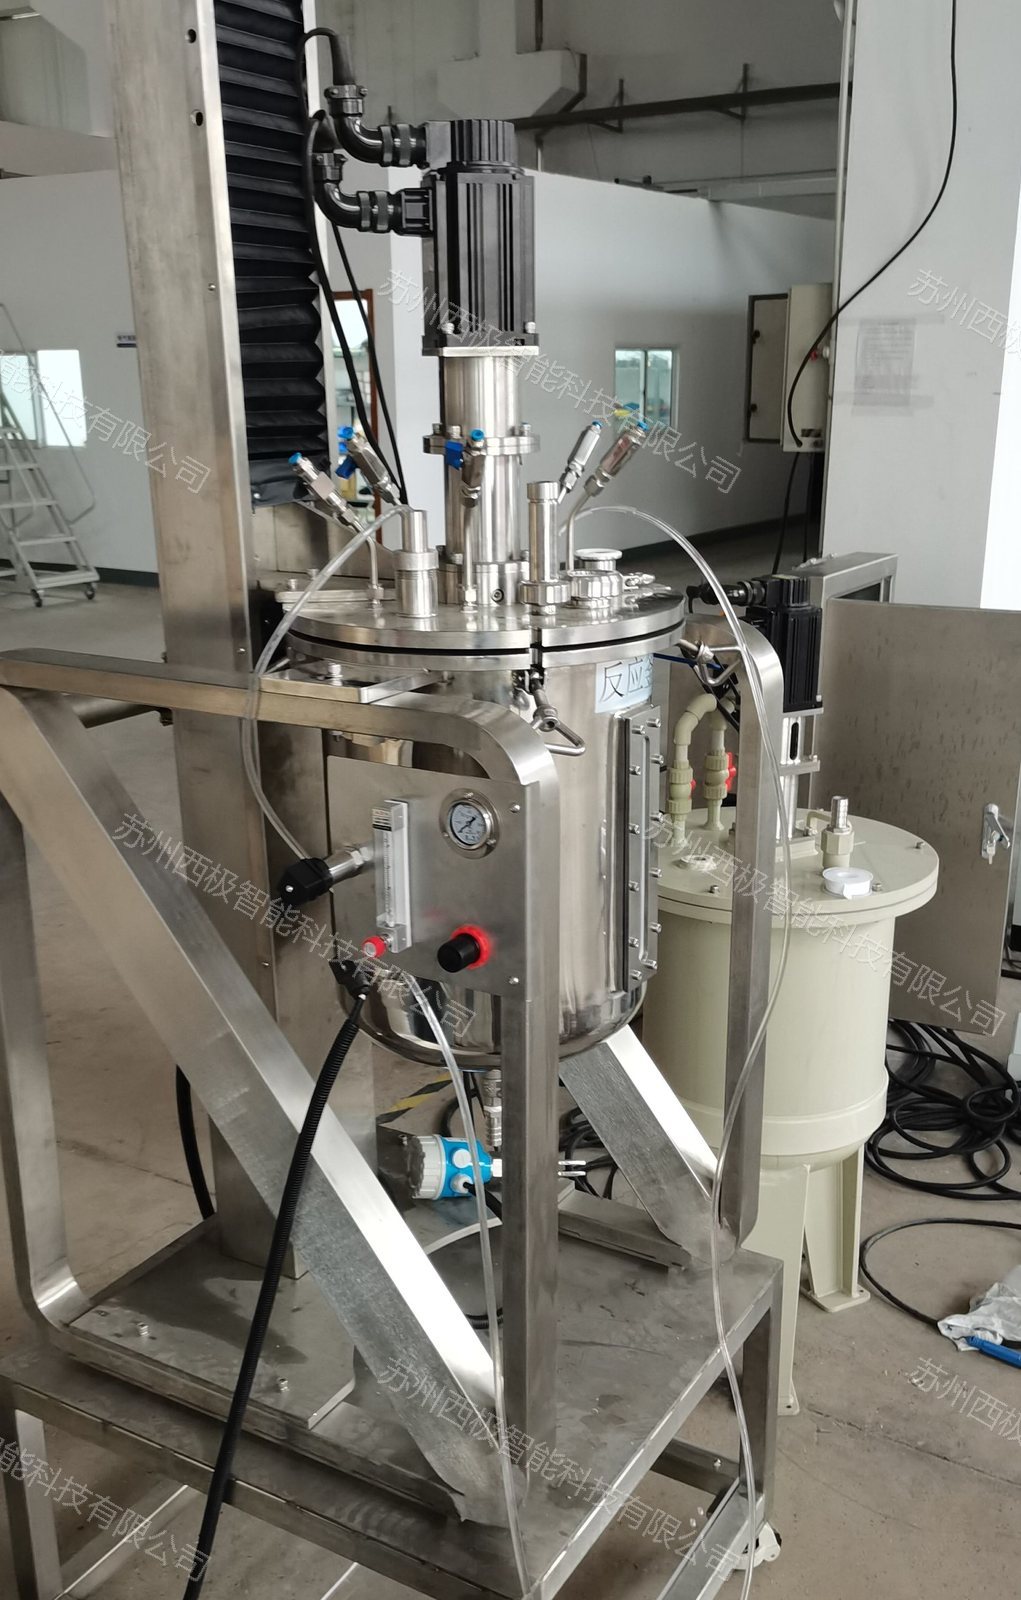
图 5 整机装配产线:立式反应釜完成搅拌系统、釜盖接口、传感器与管路阀件的整机装配(车间实拍)。
三、从釜体到整机的整套制造工序
一套共沉淀反应釜在本厂内的制造流程通常包括:
1. 釜体焊接:按图纸与焊接工艺执行釜体及接口焊接,焊缝布置避开高应力与物料滞留区域;
2. 抛光:对内表面及物料接触面进行抛光处理,降低表面粗糙度、减少物料残留与清洗死角;
3. 探伤:对主要焊缝按技术要求进行无损探伤检查,确认焊缝内部质量;
4. 气密性测试:对釜体、密封结构与整机管路做气密性检测;
5. 72 小时带载调试:整机装配完成后,在厂内进行带载连续调试,校验搅拌运行、温控、pH 反馈、计量通道与数据记录的联动稳定性,确认无误后交付。
探伤项目、气密性测试条件与带载调试的项目清单按设备规格与技术协议约定执行。
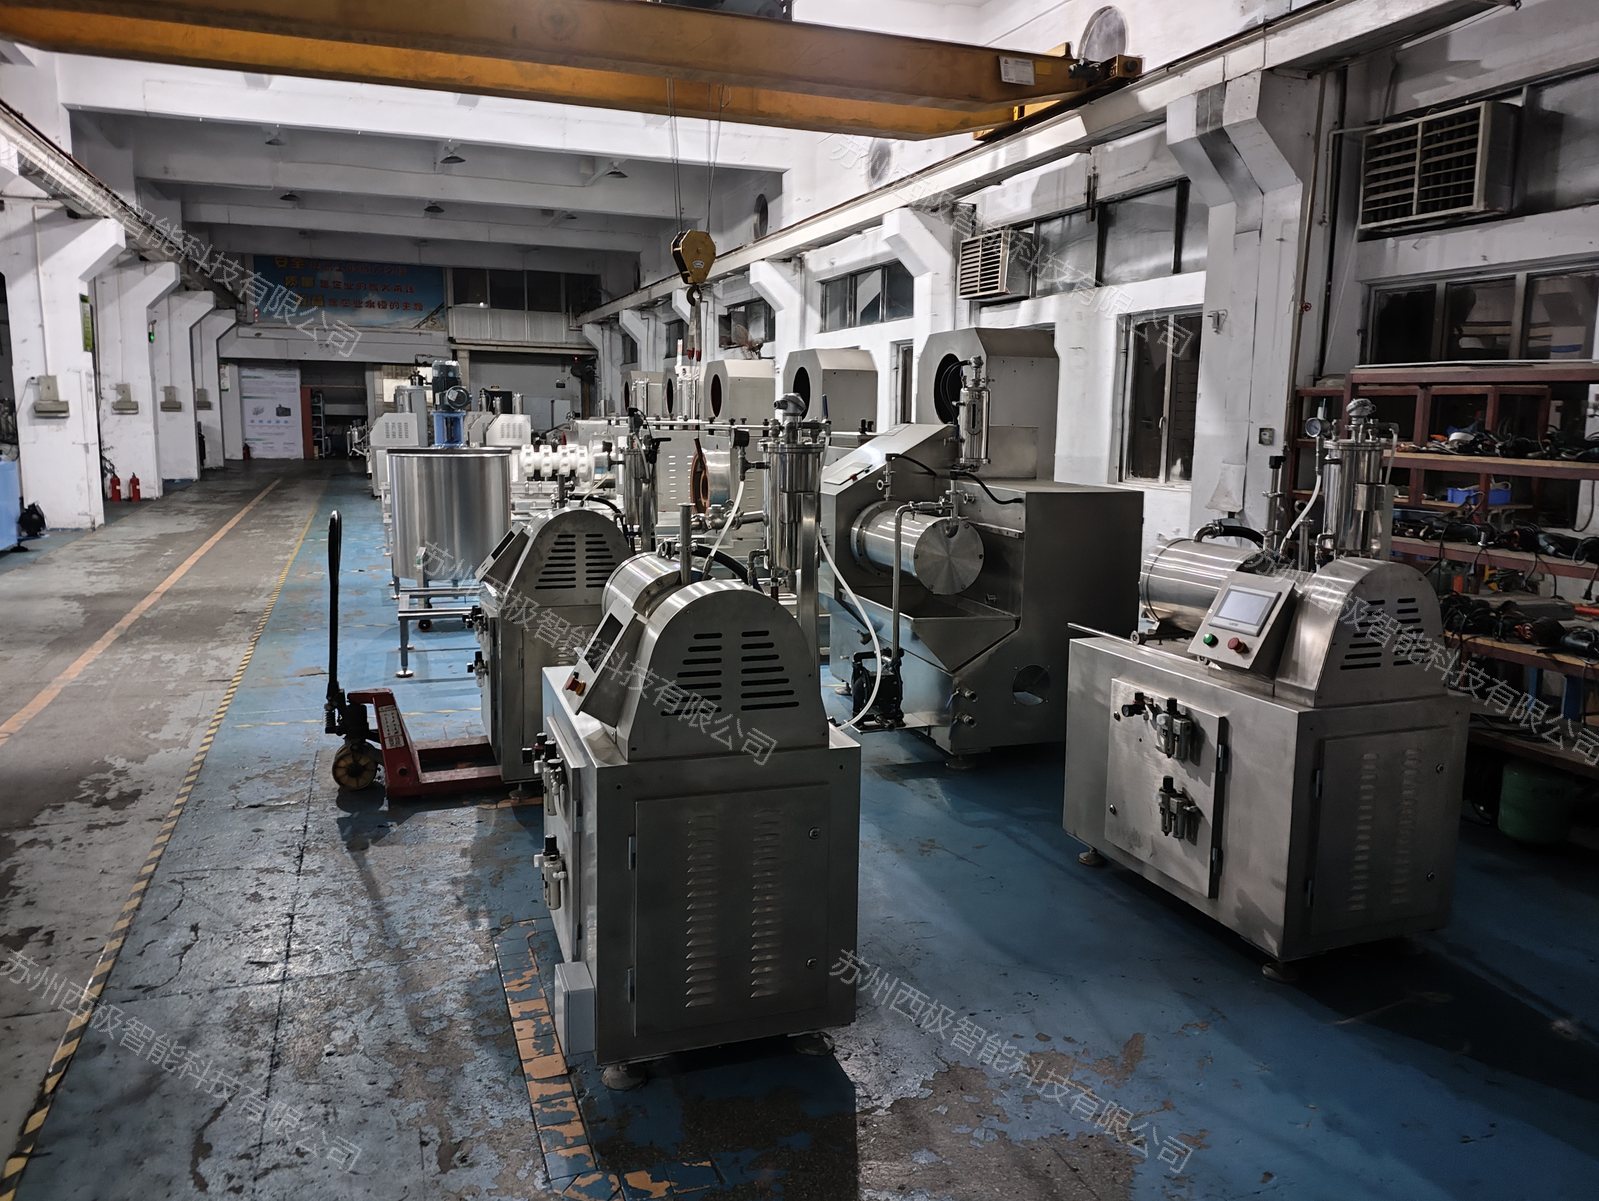
图 6 成套设备总装:撬装式反应釜系统在车间完成整机装配与联动检查(车间实拍)。
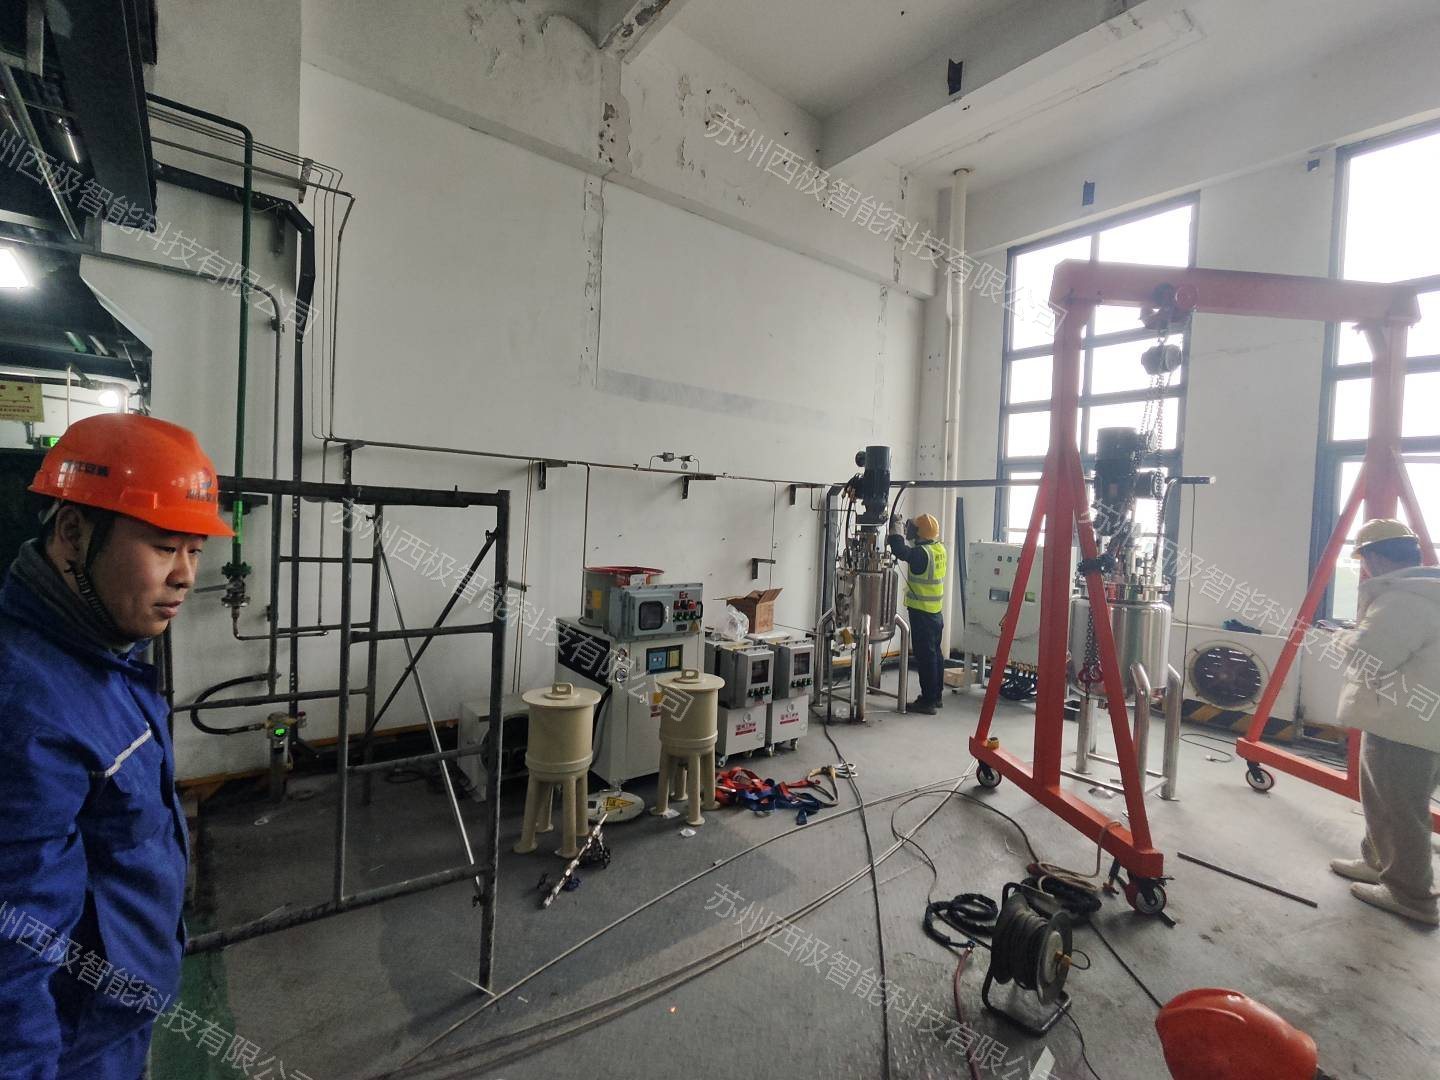
图 7 72 小时带载调试:多台小试反应釜在厂内进行带载连续调试,校验搅拌运行、温控与计量通道联动(车间实拍)。
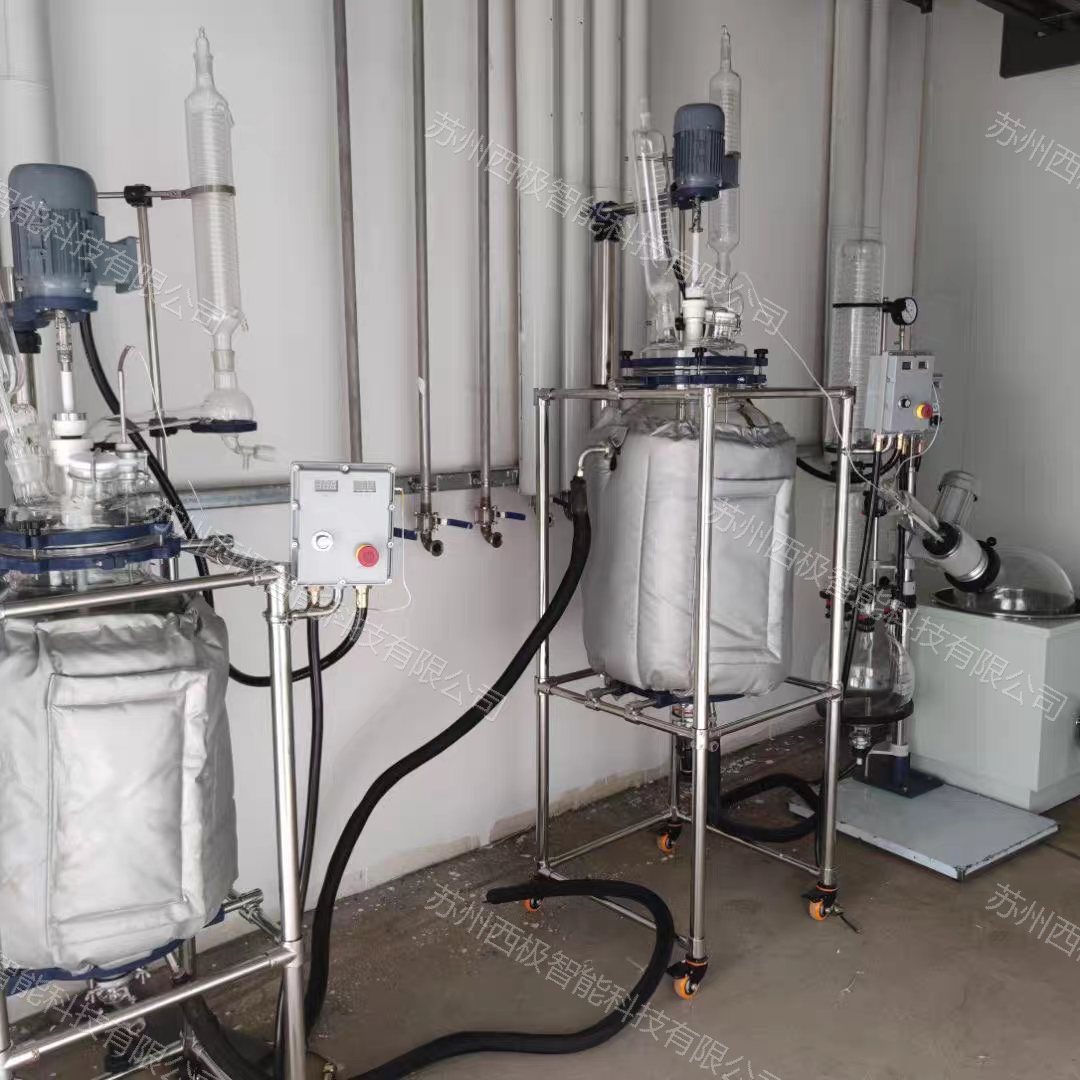
图 8 小试装置试机验证:玻璃釜与不锈钢釜在厂内完成试机,用于配方筛选与工艺验证(车间实拍)。
四、承接范围:从小试设备到大规格溢流 CSTR
依托自有制造体系,西极智能承接的反应釜范围覆盖从小试实验室设备到大规格溢流 CSTR(连续搅拌釜式反应器):小试与实验室段(1L 至 50L)以 PR 系列为平台,用于配方筛选与工艺验证;小试档(50L 至 200L)、中试档(200L 至 10000L)与产业化档(可配置至 20000L)可承接大规格连续溢流 CSTR 的制造与调试,包括多釜串联、连续进出料、液位控制与停留时间管理相关的结构与控制配置。容积档位对照可参考「实验室共沉淀反应釜 1L 2L 3L 5L 10L 规格对照与工作余量」,放大衔接要点可参考「共沉淀反应釜小试到中试放大注意事项」。大规格设备的具体结构、探伤范围与调试方案以双方技术协议为准。
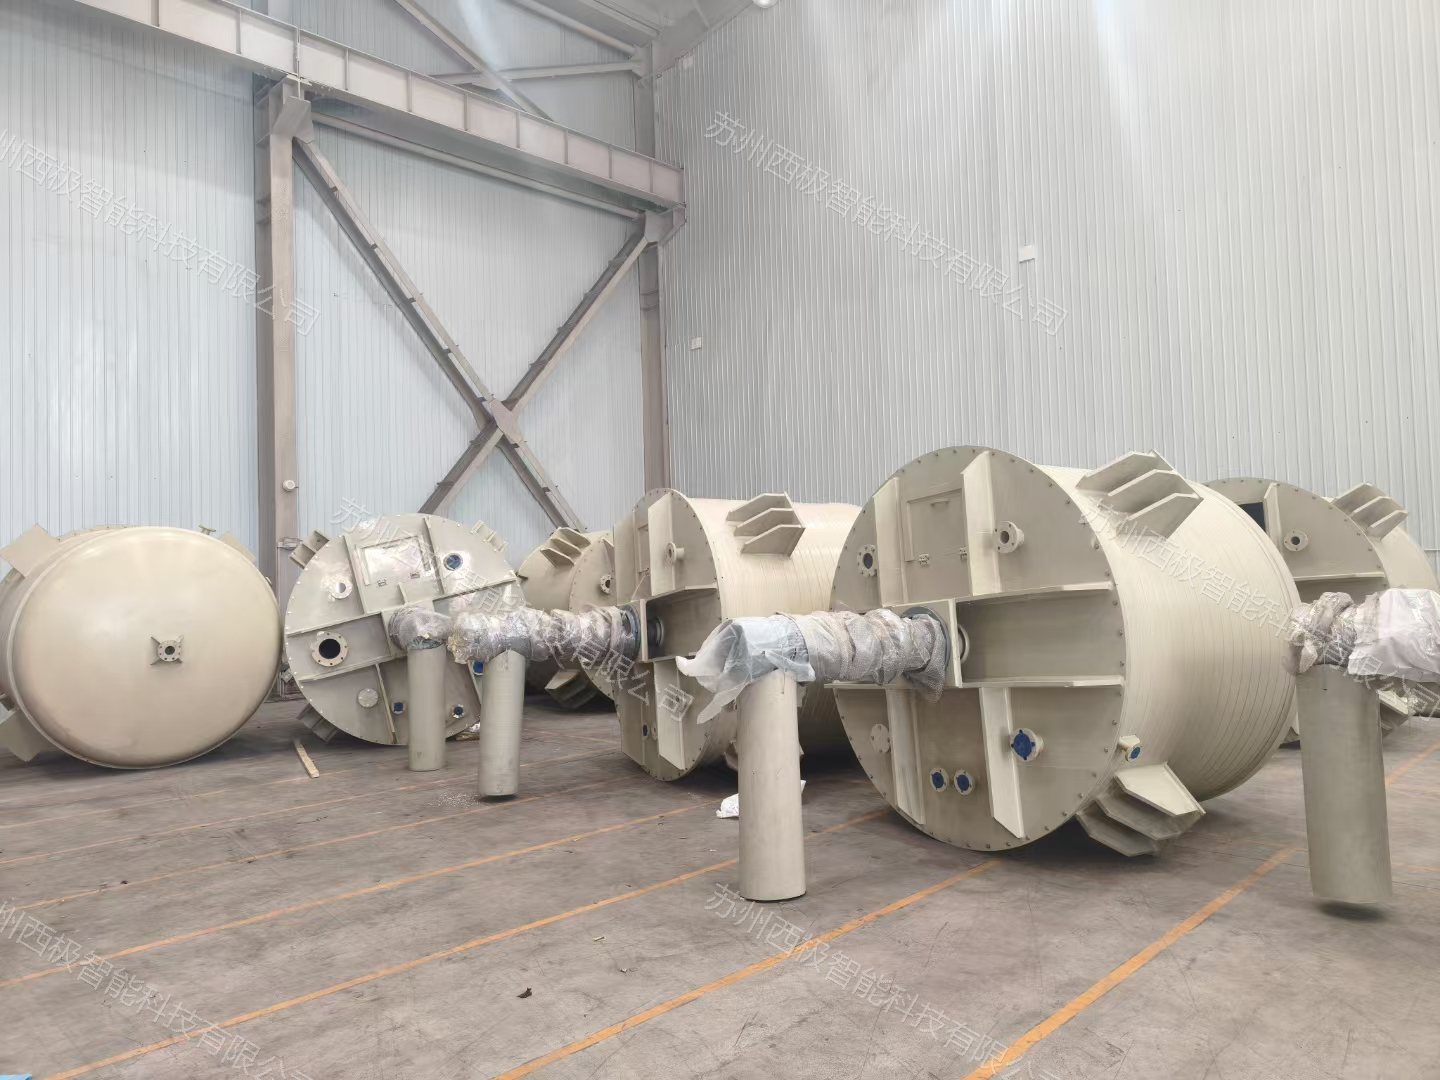
图 9 在制的大规格釜体与封头部件:中试档至产业化档设备的筒体与封头在同一车间内制造(车间实拍)。
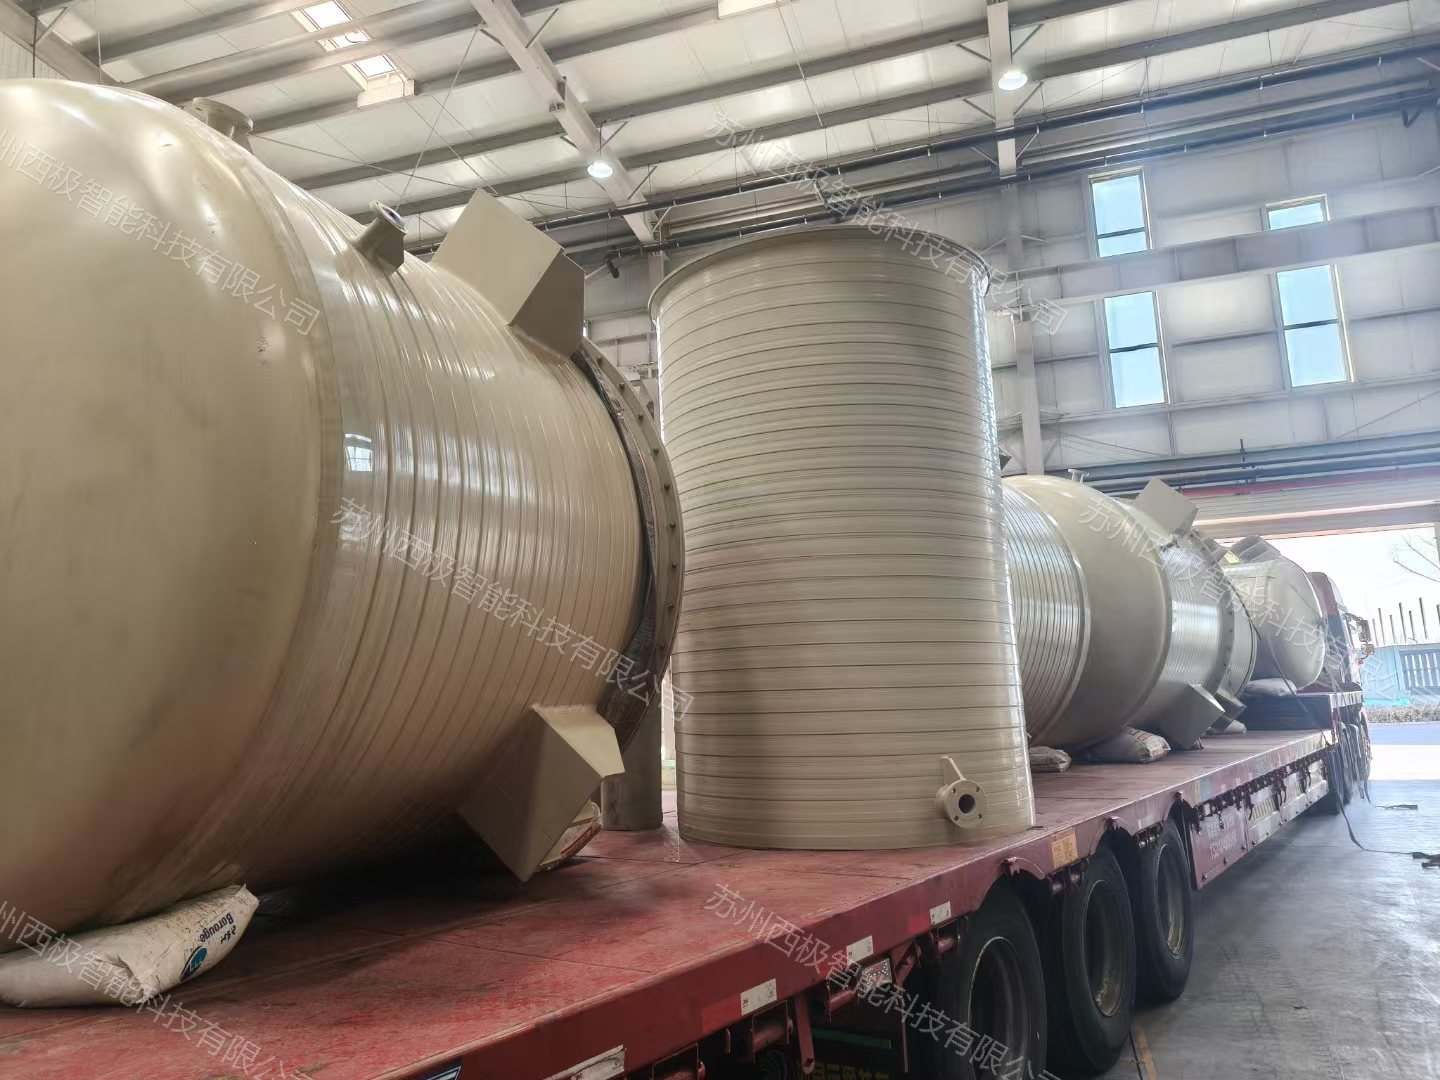
图 10 大规格设备发货:大规格釜体完成焊接、抛光、探伤与带载调试后装车发运(车间实拍)。
五、采购方核实厂家制造能力的核对清单
无论选择哪家供应商,采购前都建议核实以下事项:
1. 是否自有生产车间:确认焊接、抛光、装配等主要工序是否在厂家自有车间完成,可查看厂家提供的车间与产线实拍照片(本文图 1 至图 10 为西极智能自有车间与产线实拍)或安排实地考察;
2. 焊接与探伤安排:确认焊缝的探伤比例、执行标准与报告交付方式;
3. 内表面处理:确认抛光方式、可达到的表面处理方向与检测方法;
4. 出厂测试项目:确认气密性测试条件、带载调试时长(如 72 小时连续带载)与记录形式;
5. 质量追溯:确认材质证明、工序记录与检验报告的交付范围;
6. 团队构成:确认厂家是否具备自有生产团队,而非仅做方案设计与外协管理。
西极智能以自有生产团队承接上述工序,采购方在技术交流阶段可逐项核对。本文所附车间与产线照片均拍摄于西极智能自有生产车间,可作为判断厂家制造能力的直观依据;照片对应的工序、设备规格与验收口径仍以双方技术协议为准。相关采购沟通信息可参考「前驱体反应釜采购报价需要哪些信息」与「前驱体反应釜供应商技术交流提纲」。
六、相关产品页面
实验室共沉淀反应釜与五类前驱体合成设备主页面;实验室共沉淀反应釜;三元前驱体共沉淀反应釜;钠电前驱体共沉淀反应釜。制造工序安排、探伤范围、带载调试项目与验收口径以双方技术协议为准。
扩展阅读
判断为源头厂家后,采购阶段可用「共沉淀反应釜厂家推荐怎么核对」与「前驱体反应釜厂家推荐怎么核对?供应商评估要点与采购信息卡」逐项核对厂家能力与采购信息字段。